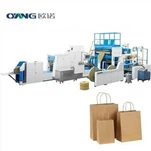
Sürdürülebilir ambalaj çözümlerine küresel geçiş, perakende, gıda hizmetleri ve tüketim malları sektörlerinde kağıt poşetleri plastik taşıyıcılara tercih edilen alternatif olarak konumlandırdı. Kağıt torbaya olan talep, çevresel düzenlemeler ve tüketicilerin çevre dostu ambalaj seçeneklerine yönelik tercihlerinin etkisiyle yıllık yaklaşık %5,2 oranında artmaya devam ediyor. Bu talebi karşılamak için çok sayıda sabit, iyi-kaliteli kağıt torba üretebilen makinelere ihtiyacınız var. Ayrıca farklı torba türlerini taşıyabilecek kadar esnek olmaları da gerekir.
A Yarı Otomatik Kağıt Torba Yapma Makinesi Üretim dünyasında iyi bir yere sahip. Tam manuel hatlar ile yüksek-hızlı otomatik hatlar arasında orta bir seçim sunar. Bu makineler hız ve çevikliği birleştirir. Bu nedenle orta-ölçekli üreticiler ve kağıt torba üreten yeni şirketler için uygundur. Makinenin her adımının nasıl çalıştığını anlamak, doğru adımları seçmenize, üretimi planlamanıza ve kaliteyi kontrol etmenize yardımcı olabilir.
"Yarı-otomatik" adı, bazı adımların bir kişinin yardımına ihtiyaç duyduğu anlamına gelir. Ancak diğer adımlar makine tarafından kendi başına gerçekleştirilir. El işçiliği ile otomatik çalışmanın bu karışımı, ürünleri sık sık değiştirmeniz, özel boyutlar yapmanız veya kısa süreli üretimler yapmanız gerektiğinde gerçek bir fayda sağlar. Bu durumlarda tam otomatik bir makinenin kurulumu çok maliyetli olacaktır.
Adım 1: Kağıt Besleme ve Hazırlama
Üretim sırası kağıt beslemeyle başlar. Daha sonra düz kağıt tabakaları veya ruloları makinenin giriş bölümüne gider.Yarı Otomatik Kağıt Torba Yapma Makinesifarklı şekillerde kağıt alır. Buna, boyuta göre kesilmiş tek sayfalar ve ayrıca makinede kesilmesi gereken rulolar da dahildir. Kağıt ağırlıkları genellikle 50 gsm ila 120 gsm arasındadır. Kraft kağıdı da en iyi seçimdir çünkü güçlüdür ve çevre dostudur.
Kağıt besleyici, ilk adımda kağıt sayfalarını hareket ettirmek için vakumlu tutucular veya mekanik tutucular kullanır. Operatör yığını elle besleme istasyonuna koyar. Yığın yükseklikleri makine tipine bağlı olarak genellikle 500 mm ila 800 mm arasındadır. Daha sonra otomatik besleme sistemi sayfaları tek tek alır. Böylece sabit bir ilerleme hızı sağlar ve üretimin devam etmesini sağlar.
Kağıt düzleştirme mekanizmaları, ilerledikçe kağıt üzerinde görünen kıvrımları veya dalgaları düzelterek sonraki işlem aşamalarında kayıt hatalarını önler. Bazı konfigürasyonlar, özellikle nemli bir ortamda saklanan kağıtlarla çalışırken, nem içeriğini optimum seviyelere indiren kağıt ön ısıtma elemanları içerir.
Adım 2: Baskı ve Grafik Uygulamaları
Plaka yapımından sonra birçok üretim süreci, baskı işlemlerinde marka grafiklerinin, ürün bilgilerinin veya dekoratif desenlerin kullanılmasını gerektirir.Yarı Otomatik Kağıt Torba Yapma Makinesisatır içi yazdırma işlevini veya arayüzünü kullanmak için bağımsız yazdırma ekipmanıyla birleştirilebilir. Yaygın baskı yöntemleri, daha üstün görüntü kalitesi için toplu fleksografik baskı ve ofset baskıyı içerir.
Baskı bölümü birçok renk istasyonunu barındırabilir. Ayrıca dört-renkli işlem baskı, kağıt torbanın yüzeyine tam-renkli fotoğraflar yerleştirmenize olanak tanır. Baskı kayıt sistemi tüm renklerin kağıt üzerinde sıralı olmasını sağlar. Daha sonra UV kürleme veya ısıyla kurutma sistemleri mürekkebi hemen sabitler. Böylece sonraki adımlarda mürekkep bulaşmaz.
Yazdırma yeteneğine ihtiyaç duyan üreticiler için entegre yazdırma yapılandırmaları, daha az işlem ve daha hızlı iş değiştirme avantajı sunar. Bağımsız baskı, ardından küçük baskı hacimli operasyonlar veya özel kalite gereksinimleri olan özel baskı ekipmanlarının kullanıldığı operasyonlar için uygun bir torbalama makinesine giriş.
Adım 3: Tahtaların oluşumu ve azaltılması.
Sac, daha sonraki kalıplama işlemlerini kolaylaştırmak için yapısal kıvrımların ve kıvrımların oluşturulduğu düz şekillendirme bölümüne doğru ilerler. Katlama tekerlekleri, nihai bez torbanın geometrisini belirlemek amacıyla bir katlama vektörü oluşturmak için önceden belirlenmiş bir rota boyunca kontrollü basınç uygular. Kırma derinliği ve konumlandırma doğruluğu, bitmiş torbanın kalitesini doğrudan etkiler.
Tipik yarı-otomatik torba makinesi konfigürasyonu, makinenin spesifikasyon aralığı dahilinde farklı boyutları ayarlama olanağıyla birlikte belirli bir torba boyutlarına karşılık gelen bir katlama deseni oluşturur. Çantanın tasarımına göre sapa, yan köşebentlere veya takviyeye ikincil kıvrımlar da uygulanabilir.
Döşeme artık tüm önceden oluşturulmuş yapısal öğeleri-içermektedir: ana kıvrım, taşıma bağlantı bölgeleri ve tüm takviye modelleri. Dönüştürülen kağıt, döngü devam etmeden önce sensörün başarılı bir aktarımı onaylamasıyla otomatik olarak bir sonraki işleme aşamasına geçer.
Adım 4: Uygulamaları ve Aksesuarları İşleme
Sap yerleştirme, saplı kağıt torbaların üretiminde hassas konumlandırma ve güvenli aksesuarlar gerektiren önemli bir aşamayı temsil eder.Yarı Otomatik Kağıt Torba Yapma Makinesibükülmüş kağıt halat, düz kağıt bant, kalıp kesimli kağıt işleme dahil olmak üzere çeşitli işleme türlerini barındırabilir. İşleme malzemeleri genellikle bol kağıdın görsel tutarlılığıyla eşleşir veya onu tamamlar.
Makine konfigürasyonuna bağlı olarak işleme uygulamaları çeşitli mekanizmalar aracılığıyla yapılabilir:
| Sap Tipi | Ek Yöntemi | Tipik Uygulama |
|---|---|---|
| Bükülmüş halat | Yapıştırıcı uygulaması + yerleştirme | Alışveriş çantaları, hediye keseleri |
| Düz bant | Isı yapıştırma veya yapıştırıcı | Promosyon çantalar, perakende taşıyıcılar |
| Kağıdı- kes | Katlama ve kilitleme mekanizması | Birinci sınıf butik çantalar |
| Plastik halat | Mekanik sıkma | Bütçe-bilinçli seçenekler |
Sap besleme sistemi, sapı makaradan veya önceden{0}kesilmiş uzunluktan çeker, torba bağlantı noktasına yerleştirir ve sapı yerine bastırmadan önce yapıştırıcı uygular. Bu aşamada operatör denetimi, sap hizalamasını ve bağ kalitesini doğrulamak içindir. Bazı makineler, yanlış hizalanmış veya kötü şekilde takılmış sapları anında düzeltmek amacıyla işaretlemek için otomatik sap kalite denetimini kullanır.
Adım 5: Yan Kılavuzların Oluşturulması ve Şekillendirilmesi
Sap sabitlendikten sonra makine kritik bir gövde oluşturma aşamasına girer. Plaka, iki-boyutlu alt tabakayı üç-boyutlu bir torba yapısına dönüştürmek için sırayla katlanır. Yan köşebentler-önceden-torbanın kenarları boyunca katlanmış kıvrımlar-torbayı dik tutacak ve içindekileri tutacak köşebentli bir taban oluşturmak için açılır.
Yarı Otomatik Kağıt Torba Yapma Makinesi katlama sırası genellikle aşağıdaki adımları takip eder:
Yan kenarlar kıvrım noktasından içe doğru katlanır
Aşağıdan yukarıya dikey
Yan dikişler hizalanmış ve üst üste bindirilmiş
Dikiş bindirme bölgesine yapıştırıcı uygulaması
Presleme ve bağ kürleme
Üst üste binen yan dikişler silindirik torbalar oluşturur ve yapışkan seçimi kağıt türüne, önceden belirlenmiş kullanım koşullarına ve gıdayla temas gereksinimlerine göre yapılır. Su-bazlı yapıştırıcı çevre korumada hakimdir, sıcakta eriyen ise yüksek hızlı üretim için daha hızlı kürleme sağlar.
Köşebentin katlanması, yük altında contanın bütünlüğünü korurken, kullanım sırasında kıvrımın doğru şekilde açılmasını sağlamak için dikkatli bir basınç kalibrasyonu gerektirir. Yetersiz köşebent oluşumu, doldurulduğunda düzgün şekilde ayakta durmayan veya çöken torbalara neden olur.
Adım 6: Alt Sızdırmazlık ve Torbanın Tamamlanması
Son otomatik aşama, torbanın alt kısmını kapatarak beklenen yükü destekleyebilecek-sızdırmaz bir taban oluşturur. Yarı-otomatik kağıt torba yapıcı, kapağın alt kısmına yapıştırıcı uygular, alt tarafı yerine katlar ve yapıştırıcıyı çıkarmak için bir sıkıştırma mekanizmasını etkinleştirir.
Alt contalar modelden modele farklılık gösterir. Yaygın yöntemler şunları içerir:
Düz Tabanlı Mühür: Tipik perakende ürünler için yeterli yük dağılımı sağlayan bir kullanım çantasının standart konfigürasyonu.
Blok Alt Conta: Bu, birbirine kenetlenen alt panellere sahip daha güçlü bir tabandır. Böylece plastik bir torba gibi kendi başına dik duran bir taban oluşturuyor. Blok alt tasarımı daha fazla ağırlık taşıyabilir ve daha sabit durabilir.
Dikili Alt Mühürler: Bu, en fazla güç gerektiren güçlü, mühürlü, kalın kahverengi kağıt torbalardır. Tutkal yerine iğne ve iplik kullanılıyor.
Bitmiş torba kalıplama alanından çıkar. Daha sonra bir toplama konveyörüne veya istifleme istasyonuna girdiler. Burada operatörler, paketlemeden önce her torbanın kalitesini kontrol ediyor. Üretim sayma sistemi kaç adet torba üretildiğini takip eder. Bu, kaliteli kayıt ve üretim raporlaması içindir.
Adım 7: Kalite kontrol ve Çıktı İşleme
Çıkış aşamasında operatörün katılımı artırıldı ve insan denetimi, makinenin yeteneklerini tamamlıyor. Kalite kontrol kontrol noktaları aşağıdakiler dahil temel parametreleri doğrular:
Dikiş bütünlüğü ve bağ gücü
Ek güvenliğini yönetme
Köşebent işlevselliği
Boyutsal doğruluk
Baskı kaydı ve kalitesi
Yarı Otomatik Kağıt Torba, model özelliklerine ve torba karmaşıklığına bağlı olarak genellikle dakikada 30-80 bitmiş torba üretir. Verimlilik hala tam otomatik yüksek hızlı üretim hatlarının altındadır, ancak tamamen manuel üretimden beş ila 10 kat daha yüksektir.
Bitmiş torbalar, denetim sonuçlarına göre kalite sınıflandırmasına tabi tutulur ve arızalı torbalar, analiz ve süreç iyileştirme amacıyla sınıflandırılır. Çıktı işleme, üretim hatlarına entegre edilmiş veya ayrı yeniden işleme istasyonları olarak çalışan otomatik sayma, gruplama ve paketleme sistemlerini içerebilir.
Teknik spesifikasyonlara genel bakış
| Parametre | Tipik Aralık | Notlar |
|---|---|---|
| Üretim Hızı | 30-80 torba/dakika | Çanta boyutuna ve özelliklerine göre değişir |
| Kağıt Ağırlığı | 50-120 g/m2 | Tutamak ve dikiş gereksinimlerini etkiler |
| Çanta Genişliği | 100-500mm | Format değişimiyle yapılandırılabilir |
| Çanta Yüksekliği | 150-600mm | Makine limitleri dahilinde ayarlanabilir |
| Köşebent Derinliği | 30-100mm | Genişletilebilir hacmi belirler |
| Güç Tüketimi | 5-15 kW | Motor gücü modele göre değişir |
Uygulama ve Pazar Ortamı
Perakende ambalajlama, catering hizmetleri, promosyon ürünleri, endüstriyel uygulamalar ve diğer pazarlarda kese kağıdı üretim ekipmanları. Artan çevresel kaygılar, yargı bölgelerinde plastik poşetleri kağıtla değiştirmek için Tek-Kullanımlık Plastik Direktiflerini uygulamaya sevk etti. Bu düzenleyici baskı, hem pazara yeni girenlere hem de yerleşik üreticilere fayda sağlayan, üretken kapasiteye yönelik sürdürülebilir bir talep yarattı.
Yarı Otomatik Kağıt Torba Yapma Makinesi kurulumunun hem esnekliğe hem de iyi hacme ihtiyaç duyan işletmeler için çok iyi çalıştığı görülmüştür. Özel torba üreticileri, yerel ambalaj tedarikçileri ve farklı ürün karışımlarına sahip işletmeler, yarı-otomatik makinelere hızlı geçişten yararlanıyor. Bu, her özellik değişikliği için çok fazla kurulum süresi gerektiren büyük otomatik hatlardan daha iyidir.
Pazar verileri, kağıt torba makinelerine olan talebin 2030 yılına kadar her yıl yaklaşık %4,8 artması gerektiğini gösteriyor. Ve Asya-Pasifik bölgesi en büyük paya sahip olacak. Sürdürülebilirlik trendleri ve üretimin yerelleştirilmesinin birleşimi, kağıt torba kapasitesine yönelik küresel yatırımın devam etmesini destekliyor.
Sıkça Sorulan Sorular
Yarı Otomatik Kağıt Torba Yapma Makinesinin hangi bakıma ihtiyacı vardır?
Düzenli bakım, katılaşma oluşumunu önlemek için yapıştırıcı uygulama sisteminin günlük olarak temizlenmesini, katlanır bıçakların ve katlama tekerleklerinin aşınma ve yıpranma açısından haftalık olarak incelenmesini, hareketli bileşenlerin aylık yağlanmasını, sensörlerin ve kontrol sistemlerinin üç ayda bir kalibre edilmesini içerir. Yapıştırıcı nozul bakımının kaynak kalitesi üzerinde büyük etkisi vardır ve özel dikkat gerektirir.
Operatörlerin hangi beceri seviyesine ihtiyacı var?
Yarı{0}}otomatik ekipman, temel mekanik becerileri ve üretim süreçlerine aşina olmayı gerektirir. Tipik temel eğitim süresi bir ila iki haftadır, buna ek olarak kaliteli sorun giderme ve küçük ayarlamalar için de zaman vardır. Tam operasyonel yetkinliğe sahip, üç ila altı aylık üretim deneyiminden sonra.
Yarı-otomatik ve tam otomatik makine arasındaki fark nedir?
Temel fark, bir kişinin ne sıklıkla yardıma ihtiyacı olduğudur. Yarı-otomatik makinelerde operatörlerin kağıt yüklemesi, zaman zaman poşetleri kontrol etmesi ve bitmiş poşetleri çıkarması gerekir. Ancak tam otomatik hatlar, insanlardan çok az yardım alarak-durmaksızın çalışır. Yani yarı-otomatik makineler daha düşük başlangıç maliyetine, daha fazla esnekliğe ve farklı torba türleri arasında daha kolay geçişe sahiptir.
Yarı-otomatik ekipmanlar için ne tür üretim hacimleri uygundur?
Yarı{0}}otomatik kağıt torba makineleri genellikle ayda vardiya başına 5.000 ila 100.000 torba arasındaki üretim gereksinimlerini karşılar. Daha düşük hacimler mutlaka ekipmana yatırım yapmak için bir neden değildir; daha yüksek hacimler ise daha fazla sermaye gerektirmesine rağmen genellikle tam otomatik rotaları tercih eder.
Farklı ekipman türlerinin enerji gereksinimleri nasıl karşılaştırılır?
Yarı-otomatik makineler genellikle 5-15 kW güç kaynağı gerektirir; bu, 30-50 kW veya daha fazla yüksek hızlı otomatik ekipmana göre önemli ölçüde daha azdır. Elektrik talebinin azalması, sınırlı kapasiteye sahip tesislerde kurulumu mümkün kıldı ve buna bağlı olarak işletme maliyetleri de azaldı.
Çözüm:
Yarı Otomatik Kağıt Torba Yapma Makinesi, kağıt torba üretim pazarına giren veya mevcut üretim kapasitesini genişleten işletmelere olgun ve pratik üretim çözümleri sunar. Kağıt besleme, yazdırma, katlama, işleme uygulamaları, köşebent oluşturma, alt sızdırmazlık ve kalite kontrolden oluşan yedi-adımlı süreci anlamak, bilinçli ekipman seçimi ve üretim optimizasyonu için temel sağlar.
Yarı-otomatik operasyon modelleri, esneklik ve erişilebilirlik açısından yeri doldurulamaz avantajlara sahiptir ve yüksek-hızlı otomasyonun sermaye yoğunluğu olmadan yüksek-kaliteli üretime olanak tanır. Dakikada 30 ila 80 torba üretimi, orta-ölçekli ihtiyaçları etkili bir şekilde karşılarken, basit operasyonel gereksinimler, eğitim yatırımı ve personel alımının karmaşıklığını azaltır.
Yarı{0}}otomatik kategorisi, ekipman yatırımlarını değerlendiren üreticiler için tam otomatik alternatiflerin yanı sıra ciddi bir değerlendirmeyi hak ediyor. Yetenek, esneklik ve erişilebilirlik dengesi, bu tür cihazları, sürdürülebilir büyüme için sürdürülebilir ambalaj talebine katılmak isteyen pazarın çeşitli segmentleri için pratik bir seçim haline getiriyor.
Bilgi kaynağı
Küresel Kağıt Torba Pazar Analizi 2024 -Insights Research 2024'e Göre Sektör Gelişim Durumu ve Yatırım Tahmini
Avrupa Kağıt Ambalaj Birliği Piyasa İstatistikleri 2024
Smithers Pira, Ambalaj Endüstrisi Raporunun Gelecekteki Yönü
Endüstri Standardına Göre Yarı-Otomatik Kağıt Torba Makine Yapılandırması için Teknik Şartname